

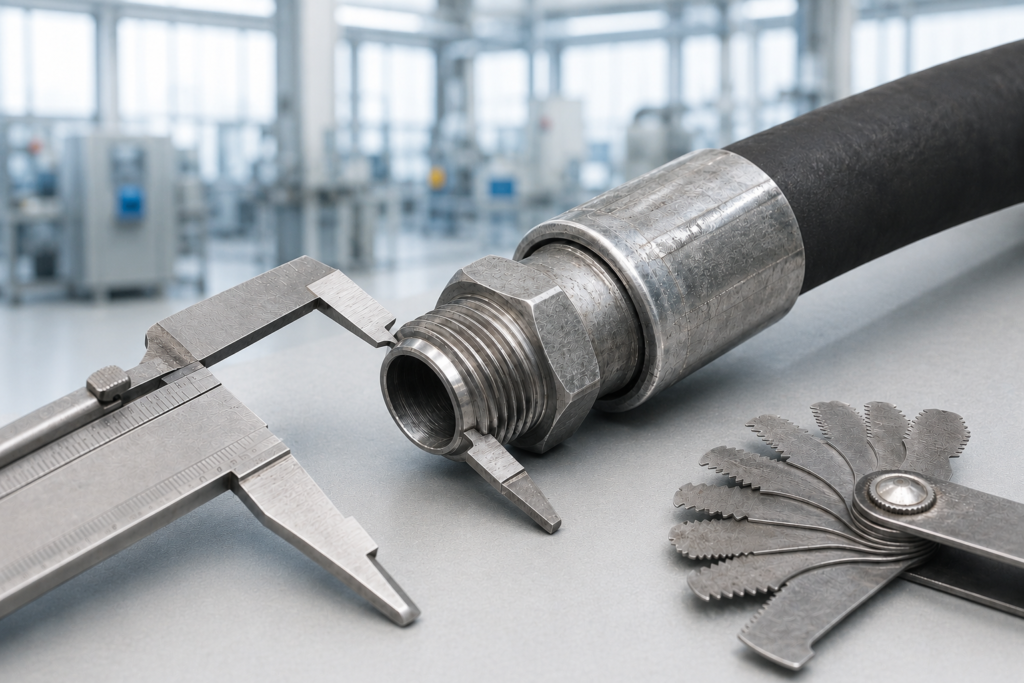
При замене рукава высокого давления часто пытаются подобрать новую сборку только по старому образцу: измеряют резьбу штангенциркулем и называют длину. Этого недостаточно. У фитинга нужно определить не только размер резьбы, но и её стандарт, шаг, форму уплотнения, исполнение гайки, угол, ориентацию и совместимость с выбранным рукавом.
Готовую сборку изготавливают из совместимых рукавов высокого давления и фитингов. Ошибка в одном параметре соединения приводит к течи, повреждению резьбы или невозможности установить рукав на оборудование.
Почему одного диаметра резьбы недостаточно
Две резьбы могут иметь близкий наружный диаметр, но разный шаг, угол профиля или конусность. Например, дюймовая трубная резьба BSP и американская NPT не являются взаимозаменяемыми только потому, что на глаз выглядят одинаково. Метрическую резьбу также нельзя определять по ближайшему размеру в миллиметрах без проверки шага.
Кроме того, герметичность часто создаёт не сама резьба. В JIC уплотнение происходит по конусу 37°, в ORFS — по плоской поверхности с O-ring, в части метрических и BSPP-соединений — по конусу, торцевой шайбе или кольцу. Если определить только резьбу и проигнорировать посадочную поверхность, соединение может навинтиться, но не будет герметичным.
Сначала зафиксируйте всю старую сборку
- Очистите рукав и фитинги так, чтобы были видны маркировка и уплотнительные поверхности.
- Сфотографируйте сборку целиком рядом с линейкой, затем каждый конец крупным планом.
- Запишите маркировку рукава: тип, DN, стандарт, рабочее давление и производителя.
- Отметьте, где наружная и внутренняя резьба, вращается ли гайка, есть ли уплотнительное кольцо.
- Измерьте общую длину тем же способом, которым она будет задана изготовителю.
- Для двух угловых фитингов зафиксируйте их взаимную ориентацию до разборки.
БЕЗОПАСНОСТЬ: измерять и снимать рукав можно только после остановки оборудования, сброса давления и подтверждения, что сборка остыла и освобождена от рабочей жидкости по процедуре предприятия.
Какие параметры нужно определить
| Параметр | Что проверяют | Почему это важно |
|---|---|---|
| Пол фитинга | Наружная резьба, внутренняя резьба или поворотная гайка | Определяет ответную часть соединения |
| Диаметр | Наружный диаметр наружной резьбы или внутренний диаметр гайки | Сужает круг стандартных размеров |
| Шаг | Расстояние между витками или число ниток на дюйм | Различает близкие по диаметру резьбы |
| Конусность | Параллельная или коническая резьба | Показывает принцип затяжки и герметизации |
| Уплотнение | Конус, торец, O-ring, шайба или уплотнение по резьбе | Без совпадения посадки герметичности не будет |
| Форма | Прямой, 45° или 90° фитинг; длина и ориентация | Влияет на монтаж и отсутствие перекрута |
Как измерить резьбу
Штангенциркулем измеряют наружный диаметр наружной резьбы по вершинам витков. Для внутренней резьбы измерение менее точное, поэтому лучше дополнительно проверить ответную деталь или использовать резьбовые калибры. Результат сравнивают не с названием размера «на глаз», а с таблицей конкретного стандарта.
Шаг метрической резьбы измеряют резьбомером или по расстоянию между несколькими витками. Для дюймовой определяют число ниток на дюйм. Если измерять расстояние между двумя соседними вершинами на повреждённой резьбе, ошибка может привести к неверному стандарту.
Конусность оценивают по изменению диаметра вдоль резьбовой части, но точнее использовать калибр. Конические NPT и BSPT уплотняются иначе, чем параллельные BSPP и метрические соединения. Герметик на старом фитинге — лишь дополнительный признак, а не доказательство стандарта.
Распространённые типы соединений РВД
Метрическая резьба
Обозначается буквой M и размерами, например M18×1,5. Первое число — номинальный наружный диаметр, второе — шаг. Но одинаковая метрическая резьба может использоваться с разными посадками, поэтому дополнительно проверяют конус, торец и уплотнительное кольцо.
BSPP и BSPT
BSPP — параллельная британская трубная резьба, BSPT — коническая. У них профиль 55°. У BSPP герметичность обычно создаётся отдельной посадочной поверхностью или уплотнением, а у BSPT — соединением конических резьб. Размер в дюймах является условным трубным обозначением и не равен измеренному наружному диаметру резьбы.
NPT и NPTF
Американские конические трубные резьбы имеют профиль 60°. Они похожи на BSPT, но отличаются профилем и рядом шагов. Вкручивать NPT в BSPT как штатную замену нельзя: несколько витков могут совпасть, однако правильного контакта и надёжной герметизации не получится.
JIC 37°
В соединении JIC используется резьба семейства UNF, но герметизация происходит по металлическому конусу 37°. Поэтому при идентификации проверяют и резьбу, и угол посадки. Путаница с визуально похожими конусными соединениями повреждает кромку и вызывает течь.
ORFS
ORFS уплотняется по плоскому торцу с эластомерным O-ring. Наличие канавки и кольца — важный диагностический признак. Состояние уплотнения нужно оценить отдельно: старое, затвердевшее или порезанное кольцо не переносят на новую сборку.
Фланцевое соединение
На крупных DN и тяжёлой гидравлике вместо резьбового конца применяют фланцы. Для замены нужны стандарт, размер, серия давления, диаметр фланцевой головки, расположение отверстий или тип разрезных половин и уплотнение. Одного наружного диаметра фланца недостаточно.
Не путайте размер рукава и размер резьбы
Рукав DN 10 не обязан иметь фитинг с резьбой 10 мм, а обозначение -8 в дюймовой системе обычно относится к размеру в шестнадцатых долях дюйма и требует расшифровки по каталогу. Производитель подбирает хвостовик фитинга под конкретный рукав, а присоединительную часть — под порт оборудования.
Именно поэтому в одной сборке могут сочетаться одинаковые по DN рукава и разные резьбы на концах. Возможен и переход между стандартами через специально рассчитанный фитинг или адаптер. Случайное навинчивание несовместимых соединений переходником не заменяется.
Как определить угол и ориентацию фитингов
Прямой фитинг измеряют от принятой базовой точки до конца соединения. Для углового дополнительно фиксируют угол — обычно 45° или 90° — и длину вылета. Если оба конца угловые, важна их взаимная ориентация: при неправильном развороте рукав придётся перекручивать уже во время монтажа.
Лучший способ — положить старую сборку без скручивания, отметить положение обоих фитингов и сделать фотографию сверху. Для заказа ориентацию задают по согласованной системе производителя, а не фразой «оба смотрят примерно в одну сторону».
Почему нельзя собирать РВД из случайно совместимых деталей
Фитинг должен подходить не только к порту оборудования, но и к конструкции рукава. Хвостовик, муфта и режим обжима рассчитаны под определённую толщину стенки и армирование. Даже если фитинг физически входит в рукав, это не подтверждает прочность заделки.
После обжима контролируют диаметр, положение муфты и другие параметры по технологической карте. Для ответственных сборок проводят опрессовку. Давление испытания не назначают произвольно: оно определяется типом сборки, рабочим режимом и принятой документацией.
Как износ старого фитинга искажает результат
Старая деталь не всегда сохраняет исходную геометрию. Витки могут быть замяты, конус — продавлен, шестигранник — сорван, а торцевая поверхность — повреждена коррозией. Если снять размер с деформированного участка, новая деталь будет подобрана под дефект, а не под стандарт.
Поэтому измеряют несколько участков резьбы, сравнивают оба конца с ответными портами и ищут маркировку оборудования. Следы герметика, дополнительная шайба или нестандартный переходник могут означать, что прежняя сборка уже была установлена с адаптацией. Повторять такую схему без проверки не следует.
Если конус имеет кольцевую выработку или следы перекоса, его угол трудно определить шаблоном. В этом случае надёжнее идентифицировать ответный порт по документации машины либо передать обе детали на измерение.
Что проверить после изготовления новой сборки
До установки сверяют маркировку рукава, длину, тип обоих фитингов и их ориентацию. Резьба должна навинчиваться вручную без заедания на первых витках. Если для сборки сразу требуется большое усилие, нельзя дотягивать соединение инструментом в надежде, что резьбы «приработаются».
После монтажа проверяют отсутствие перекрута и натяжения, затем выполняют предусмотренный регламентом пуск и контроль герметичности. Место соединения нельзя проверять рукой под давлением: тонкая струя гидравлической жидкости способна проникнуть под кожу. При подозрении на течь систему останавливают и сбрасывают давление.
Если новая сборка не встаёт на место по длине или углу, её не следует растягивать, скручивать либо изгибать сразу за муфтой. Ошибку размеров или ориентации исправляют изготовлением подходящей конфигурации.
Что отправить поставщику для точного подбора
- фото старого рукава целиком и каждого фитинга крупным планом;
- читаемую маркировку рукава и оборудования;
- наружный диаметр резьбы и измеренный шаг;
- фото уплотнительного конуса, торца, O-ring или шайбы;
- тип каждого конца: наружный, внутренняя поворотная гайка, прямой или угловой;
- общую длину и способ её измерения;
- взаимную ориентацию угловых фитингов;
- рабочее давление, жидкость, температуру и условия движения рукава;
- старую сборку как образец, если маркировка и измерения неоднозначны.
Частые ошибки
- определять резьбу только по наружному диаметру;
- считать любой дюймовый размер фактическим диаметром в 25,4 мм;
- путать BSPT и NPT из-за похожей конусной формы;
- не проверять уплотнительную поверхность и угол конуса;
- указывать длину резиновой части вместо полной длины сборки;
- не фиксировать взаимный разворот двух угловых фитингов;
- повторно использовать повреждённый O-ring или уплотнительную шайбу;
- оставлять старую арматуру при переходе с 1SN на 2SN без проверки совместимости.
ООО «Производственная компания Европейские технологии» подбирает соединения по образцу, чертежу или измерениям, изготавливает РВД требуемой длины и конфигурации, выполняет обжим и опрессовку. Если тип резьбы не удаётся определить по фотографии, безопаснее передать старую сборку или ответную деталь для проверки.
Краткие ответы
Как узнать размер резьбы фитинга РВД?
Измерьте наружный диаметр, определите шаг резьбомером и проверьте параллельность или конусность. Затем сопоставьте данные с таблицей стандарта и обязательно определите тип уплотнения.
Можно ли отличить BSP от NPT штангенциркулем?
Только диаметра недостаточно. Нужно проверить шаг, профиль и конусность. У BSP профиль 55°, у NPT — 60°, а некоторые размеры близки по диаметру.
Что важнее: резьба или уплотнительный конус?
Нужны оба параметра. Резьба стягивает соединение, но во многих фитингах герметичность создаёт конус, торец, кольцо или шайба.
Можно ли изготовить новый РВД только по фотографии?
Иногда фотографий и маркировки достаточно для предварительного определения, но для окончательного заказа нужны размеры, шаг, тип уплотнения, длина и рабочие параметры. При неоднозначности требуется старый образец.